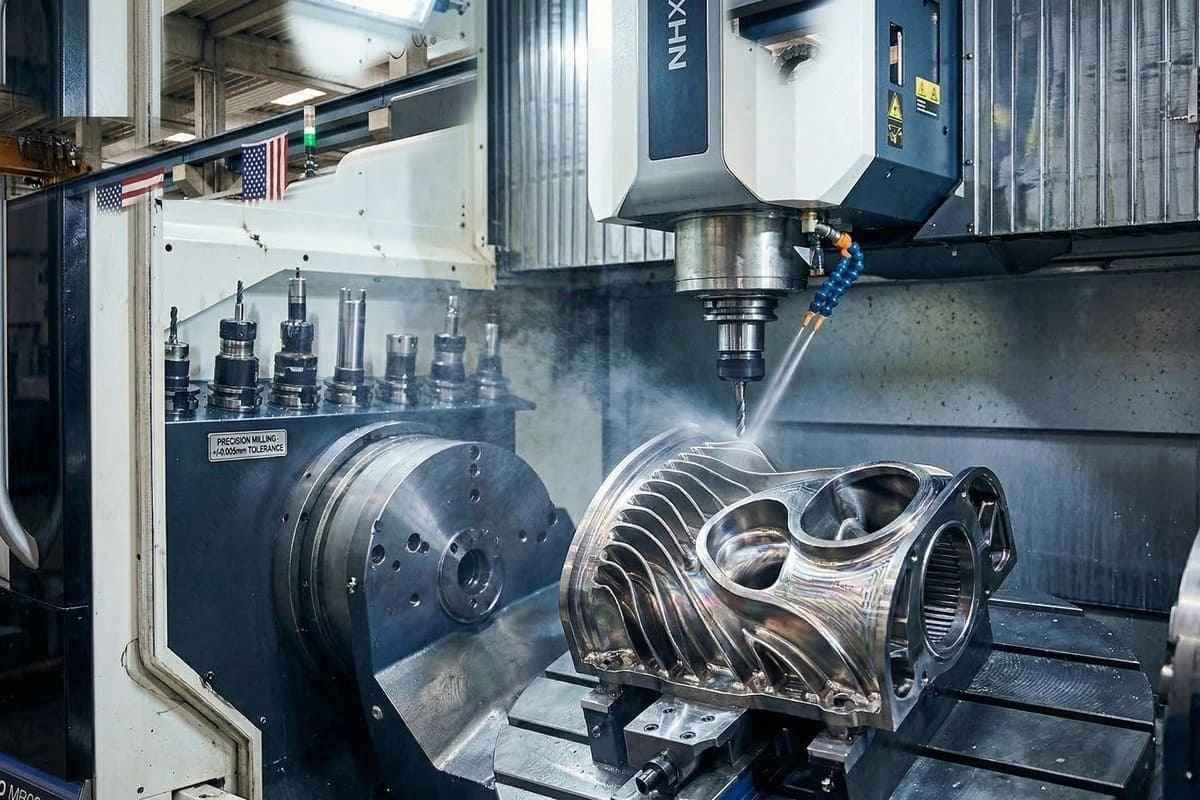
Точність фрезерування визначається тим, наскільки фактичні розміри та геометрія готової деталі відповідають вимогам креслення. На результат впливає сукупність характеристик верстата, інструменту, заготовки, режимів різання та контролю. Стабільність процесу важлива як для одиничного виготовлення, так і для серійного виробництва, де кожна деталь має відповідати заданим параметрам. Якісна фрезерна обробка металу передбачає узгодження всіх цих чинників ще до початку роботи.
Жорсткість фрезерного верстата
Жорсткість верстата визначає, наскільки стабільно його робочі вузли утримують задане положення під час різання. Якщо станина, шпиндель або інші елементи недостатньо жорсткі, під навантаженням можуть виникати пружні деформації. Це впливає на положення інструменту та фактичні розміри готової деталі.
Проблемою також можуть стати вібрації та люфти. Вони здатні погіршувати якість поверхні та ускладнювати отримання стабільних розмірів. Тому перед роботою важливо перевіряти технічний стан обладнання та правильність його налаштування. Справний верстат створює умови для стабільної роботи інструменту протягом усієї операції.
Стан фрези
Різальна кромка фрези поступово зношується під час роботи. У міру зношування змінюється характер контакту інструменту з металом, а навантаження на різальні елементи може збільшуватися. Через це фактичні розміри деталі можуть відхилятися від заданих, особливо під час тривалої роботи.
Фрезу підбирають з урахуванням матеріалу заготовки та характеру конкретної операції. Геометрія інструменту, його діаметр і кількість зубців мають відповідати поставленому завданню. Якщо різальна кромка вже втратила необхідні властивості, інструмент потрібно своєчасно замінити або скоригувати параметри обробки. Це допомагає підтримувати стабільну точність фрезерування.
Режими фрезерної обробки
До основних параметрів належать швидкість різання, подача та глибина різання. Їх вибір впливає на навантаження на інструмент, нагрівання заготовки та характер утворення стружки. Якщо параметри підібрані неправильно, можуть виникати вібрації, надмірне нагрівання або прискорене зношування фрези.
Режими фрезерної обробки узгоджують із властивостями металу та характеристиками інструменту. Один і той самий режим не можна однаково застосовувати для різних матеріалів та операцій. Під час вибору параметрів враховують глибину знімання металу, тип фрези та вимоги до готової поверхні. Правильно підібрані параметри допомагають стабільно контролювати розміри деталі.
Закріплення металевої заготовки
Спосіб базування безпосередньо впливає на положення заготовки щодо інструменту. Якщо деталь зафіксована недостатньо жорстко, під час різання вона може зміщуватися або вібрувати. У такому разі навіть правильно налаштований верстат не гарантує потрібної точності.
Особливо уважно потрібно закріплювати тонкостінні елементи. Надмірне зусилля затискання може деформувати заготовку, а після її звільнення форма частково відновиться. Це призводить до відхилень у розмірах готового виробу. Тому пристосування та спосіб фіксації підбирають з урахуванням форми, розмірів і жорсткості конкретної заготовки.
Властивості оброблюваного металу
Метали відрізняються твердістю, структурою, теплопровідністю та іншими властивостями, які впливають на процес різання. Від цього залежить навантаження на фрезу, характер утворення стружки та кількість тепла, що виділяється під час обробки. Тому матеріал заготовки потрібно враховувати під час вибору технології.
Додаткові труднощі можуть виникати через неоднорідність властивостей матеріалу. Нагрівання заготовки під час фрезерування також здатне спричиняти температурні зміни її розмірів. Для точних операцій це потрібно враховувати разом з іншими параметрами процесу. Відповідна технологія допомагає зменшити вплив властивостей металу на кінцевий результат.
Геометрія та точність фрези
Результат обробки залежить від діаметра фрези, кількості зубців і геометрії її різальної частини. Важливе значення має і фактичний стан інструменту. Навіть якісна фреза не забезпечить потрібної точності, якщо вона встановлена неправильно або має помітне биття.
Перед початком роботи інструмент потрібно надійно встановити та перевірити його положення. Биття призводить до нерівномірного навантаження на зубці та може впливати на геометрію обробленої поверхні. Для операцій із підвищеними вимогами до розмірів правильність встановлення фрези має особливе значення. Від цього залежить точність фрезерування та стабільність результату.
Контроль розмірів після фрезерування
Контроль дає змогу перевірити, чи відповідають фактичні параметри деталі кресленню. Для цього залежно від вимог використовують штангенциркулі, мікрометри, індикатори та інші вимірювальні засоби. Перевіряють не лише окремі розміри, а й геометрію поверхонь, взаємне положення елементів та інші параметри, зазначені в документації.
Контроль може проводитися на проміжних етапах і після завершення обробки. Проміжне вимірювання допомагає вчасно помітити відхилення та скоригувати процес до завершення роботи. Фінальна перевірка підтверджує відповідність готової деталі заданим параметрам. Такий підхід особливо важливий під час серійного виробництва, де потрібно зберігати однакові характеристики виробів.
Як забезпечити стабільну точність фрезерування
Стабільний результат формується за рахунок узгодженої роботи всіх елементів технологічного процесу. Обладнання має бути справним і правильно налаштованим, а різальний інструмент потрібно підбирати відповідно до матеріалу та конкретної операції. Надійне базування заготовки допомагає уникнути її зміщення під час різання.
Параметри обробки потрібно контролювати протягом усієї роботи, а готові деталі перевіряти за кресленням. Якщо вимоги до точності високі, особливу увагу приділяють стану фрези, жорсткості обладнання та стабільності режимів. Комплексний контроль усіх цих чинників допомагає зменшити відхилення та отримувати прогнозований результат під час фрезерної обробки деталей.